Çelik Konstrüksiyon Montajı Teknik Şartnamesi 2026:
Usta Bahaneleri ve Şantiye Gerçekleri
Yapı Mühendisleri, Proje Yöneticileri ve Müteahhitler İçin Ön Söz
Çelik konstrüksiyon, doğru uygulandığında en güvenli ve en denetlenebilir yapı sistemidir. Yanlış uygulandığında ise hasarın tespiti neredeyse imkânsızdır — boyanan bir yüzeyin arkasındaki yetersiz kaynak, depremin anında ortaya çıkarır. Türkiye'de çelik konstrüksiyon montajında yaşanan hatalar şu beş başlıkta yoğunlaşıyor: kaynak kalite sınıfı ihmal ediliyor ve NDT (tahribatsız muayene) yapılmıyor; yüksek mukavemetli cıvataların tork değerleri hiç ölçülmüyor; yüzey hazırlığı Sa 2.5 yerine gözde Sa 1 ile bitirilip boya sürülüyor; intumescent yangın boyası kalınlığı hesapsız uygulanıyor; zemin ankrajı kimyasal ankraj prosedürü izlenmeden yapılıyor. Bu hataların hepsinin ortak özelliği: dışarıdan görünmez ve depreme kadar fark edilmez. Bu şartname, TS EN 1090-1/2, TS EN ISO 3834, TS EN ISO 5817, TS EN 14399, TS EN ISO 12944 ve Eurocode 3 çerçevesinde, 20 yıllık çelik yapı deneyimiyle sahada gerçekten yaşanan hataları belgeler.
Şartname İçindekiler
- Genel Standartlar ve EXC Sınıfı
- 1. Çelik Sınıfı Seçimi ve Malzeme Sertifikaları
- 2. Yürütme Sınıfı (EXC) ve Kaynak Kalite Planı
- 3. Kaynak Ağzı Hazırlığı ve Ön Isıtma
- 4. Kaynak Kalite Sınıfı ve Tahribatsız Muayene (NDT)
- 5. Yüksek Mukavemetli Cıvata Montajı ve Tork Kontrolü
- 6. Zemin Ankrajı — Kimyasal ve Mekanik Ankraj
- 7. Montaj Toleransları ve Geometrik Kontrol
- 8. Yüzey Hazırlığı ve Koruyucu Kaplama (ISO 12944)
- 9. İntumescent Yangın Boyası Uygulama Esasları
- 10. Sıcak Daldırma Galvaniz Gereksinimleri
- 11. Zemin Bağlantı Plakası ve Grout Dolgusu
- 12. Montaj Sırası, Geçici Destekler ve Taşıma
- 13. Hata Maliyet Tablosu
Genel Standartlar ve EXC Yürütme Sınıfları
Temel Standartlar
Çelik yapı yürütme: TS EN 1090-1 / 1090-2
Kaynak kalite gereksinimleri: TS EN ISO 3834
Kaynak kalite sınıfı: TS EN ISO 5817
Yapısal çelik: TS EN 10025
Yüksek mukav. cıvata: TS EN 14399
Koruyucu kaplama: TS EN ISO 12944
Yangın boyası testi: TS EN 13381
Çelik tasarım: TS EN 1993 (Eurocode 3)
EXC Yürütme Sınıfları (EN 1090-2)
EXC1: Basit statik yapılar (çit, küçük kolon)
EXC2: Genel yapısal çelik (konut, fabrika)
EXC3: Yorulma yüklü, kritik yapılar
EXC4: Deprem bölgesi, koprü, nükleer
Türkiye'de konut ve ticari: min. EXC2
Deprem bölgesinde okullar, hastaneler: EXC3
Türkiye deprem ülkesidir — EXC sınıfı seçimi kritiktir. İstanbul 1. deprem bölgesindedir. EN 1090-2 EXC1 ve EXC2'de kaynak tahribatsız muayenesi zorunlu değildir; EXC3'te ise belirli kaynaklarda UT, MT veya RT testi zorunlu hale gelir. Kentsel dönüşüm kapsamındaki çelik yapılarda ve toplu kullanım alanlarında (okul, hastane, AVM) EXC3 minimum olarak esas alınmalıdır.
Madde 1: Çelik Sınıfı Seçimi ve Malzeme Sertifikaları
Resmi Şartname Metni
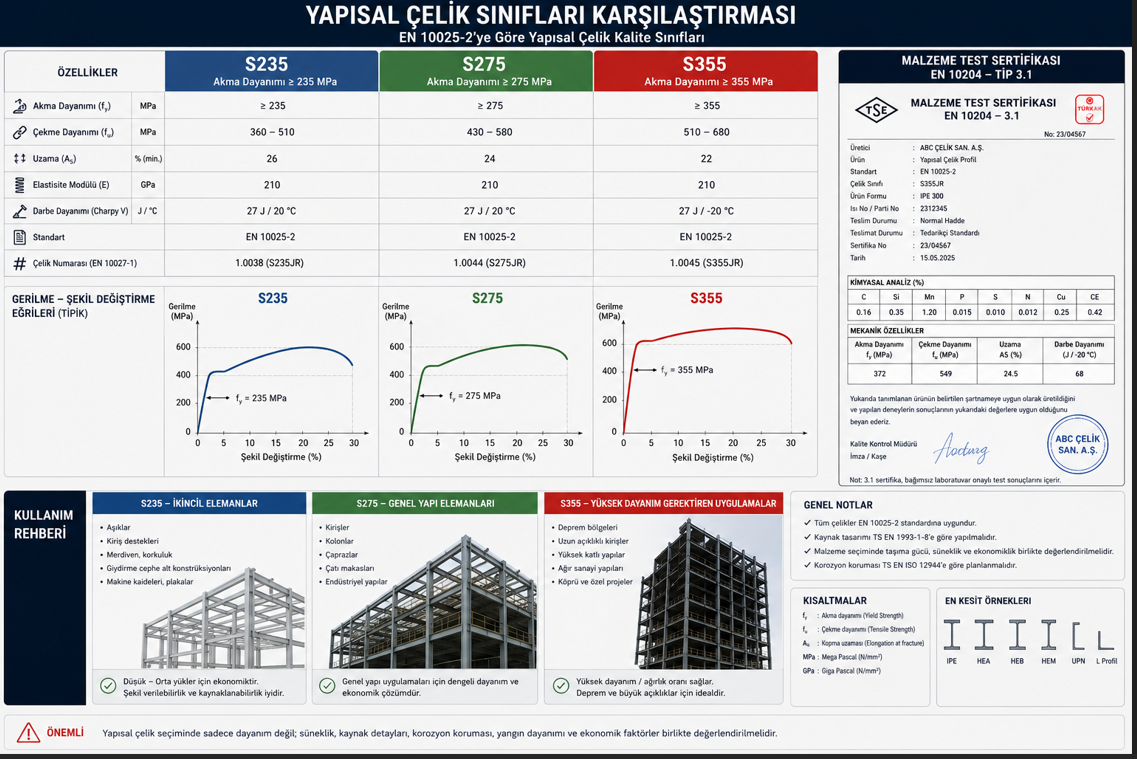
Kullanılacak yapısal çelik TS EN 10025 standardına uygun olacak ve her parti için EN 10204 Tip 3.1 malzeme sertifikası (üretici test raporu) ihale dosyasına eklenecektir. Çelik sınıfı projenin statik hesabında belirtilen değerle birebir eşleşecektir:
S235 (fy=235 MPa): yardımcı taşıyıcı olmayan elemanlar, merdiven, korkuluk, küçük çatı yapıları
S275 (fy=275 MPa): genel yapısal çelik, kolon-kiriş sistemleri
S355 (fy=355 MPa): büyük açıklıklar, yüksek yapılar, deprem bölgelerinde ana taşıyıcı elemanlar
S275J0/S355J0 veya J2: düşük sıcaklık darbe dayanımı gerektiren bölgeler için
Malzeme sertifikası olmayan çelik sahaya alınmayacaktır. Sertifikasız malzemenin kullanımı sonraki aşamada tespit edilirse o elemanın sökülerek yenilenmesi yüklenicinin sorumluluğundadır.
USTA
"Piyasadan aldık şefi, S355 yazıyor üstünde — sertifikaya ne gerek, çelik çelik işte."
Şantiye Gerçeği: Neden İzin Vermemelisin?
Türkiye piyasasında "S355" damgalı ama gerçek akma dayanımı 220-230 MPa olan çelik malzeme tespit edilmektedir. Bu fark statik hesabın güvenlik marjını tamamen eritir. EN 10204 Tip 3.1 sertifikası üretici fabrikasında yapılan mekanik testlerin bağımsız laboratuvarca onaylı sonuçlarını içerir. Damga ve etiket sahteciliği olabilir; sertifikayı sahte yapamaya maliyeti gerçekten yüksektir. Sertifikasız malzeme depremde beklenmedik biçimde davranabilir.
Madde 2: Yürütme Sınıfı (EXC) ve Kaynak Kalite Planı
Resmi Şartname Metni
Projenin yürütme sınıfı (EXC — Execution Class) yapı mühendisi tarafından belirlenerek proje dosyasına işlenecektir. Tüm yapısal çelik imalatları EN 1090-2'nin ilgili EXC sınıfı gerekliliklerine göre yürütülecektir.
EXC2 ve üzeri sınıflarda Kaynak Kalite Planı (Welding Quality Plan) yüklenici tarafından hazırlanacak ve kontrollük onayı alınacaktır. Plan şunları kapsayacaktır:
— Kaynak prosedür belgesi (WPS — Welding Procedure Specification) her kaynak tipi için
— Kaynakçı sertifikaları: EN 9606-1 belgeli kaynakçı zorunludur — belgesi olmayan kaynakçı yapısal kaynakta çalıştırılamaz
— Kaynak muayene planı: hangi kaynaklarda NDT yapılacağı
— Kaynak prosedür onay testleri (WPQR)
USTA
"Kaynakçı sertifikası ne şefi, adamımız 20 yıldır kaynak yapıyor — belge mi lazım."
Şantiye Gerçeği: Neden İzin Vermemelisin?
20 yıllık deneyim, yapısal çelik kaynağının teknik gereksinimlerini karşıladığını kanıtlamaz. EN 9606-1 sertifikası, kaynakçının belirli malzeme gruplarında, belirli pozisyonlarda ve belirli kaynak yöntemleriyle standart kalitede kaynak yapabildiğini bağımsız test kuruluşunca doğrular. Türkiye'de yapısal çelik kaynakçısı sertifikasyonu yaygınlaşmaktadır; bu sertifika aynı zamanda iş kazası veya yapı hasarı davalarında yüklenicinin savunma belgesidir.
Çelik konstrüksiyon teknik şartname, kaynak kalite planı ve montaj denetimi için WhatsApp'tan yazın.
Danışmanlık AlınMadde 3: Kaynak Ağzı Hazırlığı ve Ön Isıtma
Resmi Şartname Metni
Kaynak ağzı hazırlığı: Kaynak yüzeyleri yağ, pas, boya ve nem içermeyecektir. Kaynak ağzı geometrisi WPS'e uygun olacaktır (genellikle V-ağzı: 60-70° açı, 2-3 mm kök boşluğu, 0-1 mm baskı). Kaynak ağzı yalnızca taşlama veya frezeleme ile hazırlanacaktır — ısıl kesim kullanılıyorsa kenar EN ISO 9013 kalite sınıfı 2'ye uygun olacak ve 3 mm taşlanacaktır.
Ön ısıtma (preheat): Çelik et kalınlığı ve sınıfına göre EN ISO 13916 uyarınca ön ısıtma uygulanacaktır. S275 ve S355 çelik için et kalınlığı 25 mm üzerinde ve ortam sıcaklığı +5°C'nin altında olduğunda minimum 100°C ön ısıtma zorunludur. +5°C'nin altında ön ısıtmasız kaynak kabul edilmeyecektir.
Ön ısıtma (preheat): Çelik et kalınlığı ve sınıfına göre EN ISO 13916 uyarınca ön ısıtma uygulanacaktır. S275 ve S355 çelik için et kalınlığı 25 mm üzerinde ve ortam sıcaklığı +5°C'nin altında olduğunda minimum 100°C ön ısıtma zorunludur. +5°C'nin altında ön ısıtmasız kaynak kabul edilmeyecektir.
USTA
"Kışın soğuk var şefi, çabuk kaynak çekelim — ön ısıtma zaman kaybı."
Şantiye Gerçeği: Neden İzin Vermemelisin?
Soğuk çelikte kaynak yapıldığında ısı çok hızlı soğur. Bu hızlı soğuma "hidrojen çatlakları" (cold cracking / hydrogen cracking) oluşturur — kaynak banyosuna giren hidrojen, soğuma sırasında çeliğin ısıdan etkilenen bölgesinde çatlak açar. Bu çatlaklar kaynak hemen sonrasında görünmez; 24-72 saat içinde oluşur ve yüzeyin altında gizli kalır. Ön ısıtma bu soğuma hızını kontrol eder ve hidrojen çatlağı riskini ortadan kaldırır.
Madde 4: Kaynak Kalite Sınıfı ve Tahribatsız Muayene (NDT)
Resmi Şartname Metni
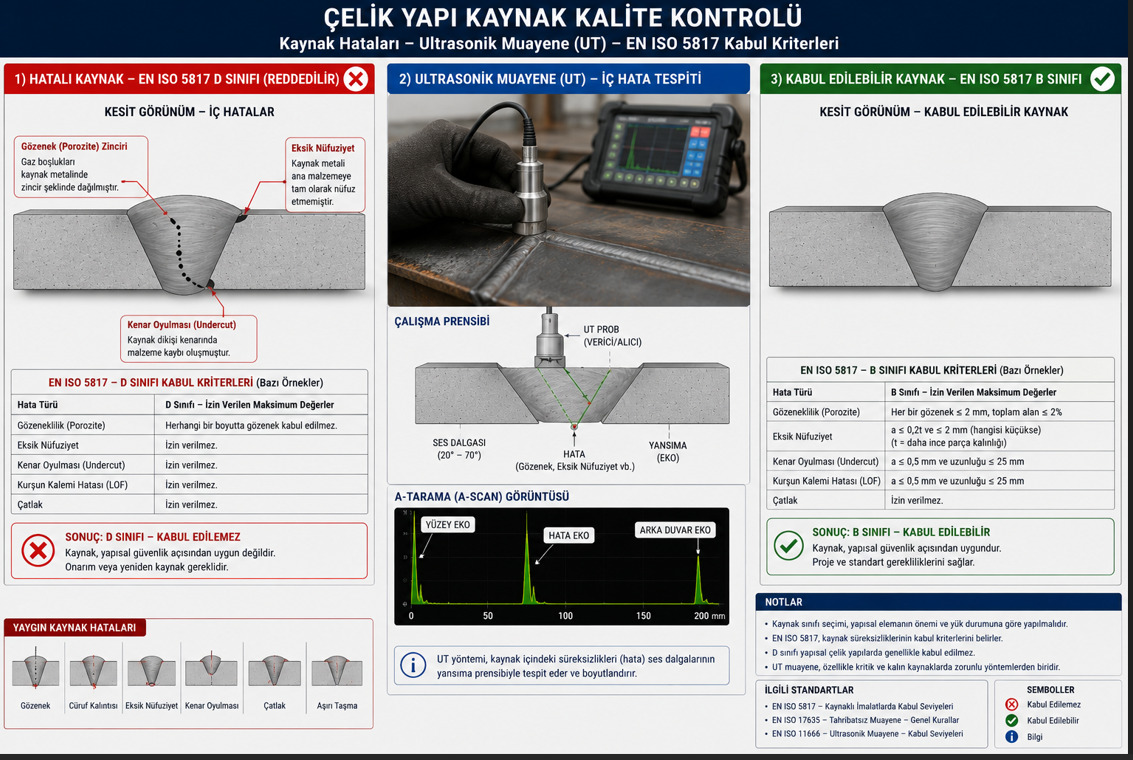
Yapısal kaynakların kabul kriteri TS EN ISO 5817 standardına göre belirlenecektir:
— B sınıfı (yüksek kalite): dinamik yüklü birleşimler, köprüler, vinç kirişleri, deprem bölgesi kritik elemanları
— C sınıfı (orta kalite): statik yüklü birleşimler, genel yapısal çelik (EXC2)
— D sınıfı: yalnızca yardımcı ve ikincil yapısal olmayan birleşimler
NDT (Tahribatsız Muayene) gereksinimleri:
EXC2'de görsel muayene (VT) tüm kaynaklar için zorunludur. Penetrant testi (PT) veya manyetik parçacık testi (MT) belirli kaynak gruplarında. EXC3'te tam penetrasyonlu küt birleşimler için ultrasonik test (UT) veya radyografik test (RT) zorunludur. NDT yalnızca EN ISO 9712 belgeli muayene personeli tarafından yapılacak ve sonuçlar raporla belgelenecektir.
USTA
"NDT pahalı şefi, kaynakçımız iyi — gözle baktık güzel görünüyor, yeterli."
Şantiye Gerçeği: Neden İzin Vermemelisin?
Yapısal kaynak hataları (gözenek, yetersiz nüfuziyet, alttan kesme, çatlak) yüzeyin altındadır ve gözle görülmez. İyi görünen bir kaynak yüzeyi, içinde milimetrik bir gözenek zinciri taşıyabilir — bu gözenekler statik yük altında sorun yaratmaz ama deprem veya dinamik yükte çekme kuvveti uygulandığında çatlak yayılmasını hızlandırır ve ani kopmaya yol açar. UT muayenesi bu iç kusurları ses dalgasıyla tespit eder. Boya öncesi yapılmayan NDT, kaplama altında gizli kalır ve sonsuza kadar bilinemez.
Madde 5: Yüksek Mukavemetli Cıvata Montajı ve Tork Kontrolü
Resmi Şartname Metni
Yapısal cıvata bağlantıları TS EN 14399 (ön gerilmeli/yüksek mukavemetli) veya TS EN 15048 (ön gerilmesiz) standardına uygun olacaktır. Kritik birleşimlerde 8.8 veya 10.9 sınıfı yüksek mukavemetli cıvata zorunludur.
Sıkıştırma yöntemi ve tork değerleri:
Sıkıştırma yöntemi ve tork değerleri:
| Cıvata Boyutu | Sınıf 8.8 Tork (Nm) | Sınıf 10.9 Tork (Nm) | Min. Gerilme Kuvveti |
|---|---|---|---|
| M16 | 170 — 210 Nm | 240 — 290 Nm | 70.4 kN |
| M20 | 340 — 420 Nm | 490 — 600 Nm | 110 kN |
| M24 | 580 — 720 Nm | 830 — 1020 Nm | 159 kN |
| M27 | 870 — 1050 Nm | 1240 — 1510 Nm | 205 kN |
| M30 | 1170 — 1440 Nm | 1680 — 2050 Nm | 257 kN |
Resmi Şartname Metni (Devam)
Tork anahtarı (tork anahtarı veya elektrik/pnömatik tork kontrollü alet) kullanılacaktır. El ile sıkıştırma ve standart somun anahtarı ile final sıkıştırma kabul edilmeyecektir. Tork değerleri kalibre edilmiş tork anahtarı ile kontrol edilecek ve kontrol tutanağı tutulacaktır. Sıkıştırma iki aşamada yapılacaktır: önce elle snug-tight (el ile sıkı) seviyesine, ardından tork anahtarı ile hedef torka. Aşırı sıkıştırma (overtorque) cıvatayı hasar verdiğinden, tork değeri aşılması durumunda cıvata değiştirilecektir.
USTA
"Cıvatayı sıktık şefi, güçlü sıktık — tork anahtarı ne gereği, kol kuvvetiyle iyice çektik."
Şantiye Gerçeği: Neden İzin Vermemelisin?
Yüksek mukavemetli (8.8/10.9) cıvatalı birleşimlerin kesme kapasitesi, cıvata gövdesindeki sürtünme kuvvetine dayanır — bu sürtünme kuvveti cıvatanın doğru ön gerilme yüküne sahip olmasıyla sağlanır. Hedef torka ulaşılmamış cıvata, birleşim yüzeylerinde kayma direncini sağlayamaz. Kol kuvvetiyle sıkıştırma tutarsız sonuç verir; aynı boyutta cıvata farklı kişiler tarafından hedef torkunun yüzde yirmisi ile yüzde seksen arasında sıkıştırılabilir. Tork ölçümü olmadan neyin yeterli olduğunu bilemezsiniz.
Çelik konstrüksiyon montaj denetimi, NDT koordinasyonu ve tork kontrolü için yazın.
WhatsApp'tan Ön Görüşme AlınMadde 6: Zemin Ankrajı — Kimyasal ve Mekanik Ankraj
Resmi Şartname Metni
Çelik kolon tabanı ve zemin bağlantı plakası ankraj elemanları aşağıdaki prosedüre göre uygulanacaktır:
Kimyasal (reçine) ankraj:
— Ankraj deliği çapı ve derinliği üretici teknik veri sayfasına uygun olacaktır (genellikle cıvata çapının 1.5-1.8 katı delik çapı)
— Delik elmas matkap ile açılacak; kırıcı veya darbeli matkap ile delik açma ankraj kapasitesini yüzde kırka kadar düşürdüğünden yasaktır
— Delik basınçlı hava + fırça + basınçlı hava sırasıyla temizlenecektir; tozu temizlenmemiş delik kimyasal reçinenin beton ile bağ kurmasını engeller
— Reçine enjeksiyonu delik dibinden başlayarak yukarı doğru yapılacaktır
— Reçine kür süresi (üretici talimatlı) beklenmeden cıvata yüklenmeyecektir
Kür süresi: +20°C'de genellikle 30-60 dakika; +5°C'de 3-4 saat. Kür tamamlanmadan yük uygulanırsa reçine hasar görür ve kapasitesi kalıcı olarak düşer.
USTA
"Reçineyi enjekte ettik şefi, hemen cıvatayı çektik — neden 1 saat bekleyelim ki."
Şantiye Gerçeği: Neden İzin Vermemelisin?
Kimyasal ankraj reçinesi iki bileşenin reaksiyonuyla sertleşir. Kür tamamlanmadan cıvataya tork uygulandığında reçine viskoz haldedir — cıvata döndükçe reçineyi beton ile temas etmekten alıkoyar ve ankraj kapasitesi kalıcı biçimde düşer. Darbeli matkap ise delik çevresinde beton mikro çatlak ağı oluşturur — kimyasal reçinenin tutunacağı sağlam beton yüzeyi kalmaz. Bu iki hata birlikte, depremde tasarım kapasitesinin yüzde ellisi ile altmışı kadar daha düşük çekme dayanımı sağlar.
Madde 7: Montaj Toleransları ve Geometrik Kontrol
Resmi Şartname Metni
Montaj tamamlanan yapısal çelik elemanların geometrik doğruluğu TS EN 1090-2 Ek D toleranslarına göre kontrol edilecektir. EXC2 için temel toleranslar:
— Kolon şakülü: kolon boyu h için h/500 veya maksimum 25 mm (hangisi küçükse)
— Kolon hizası (yatay kayma): L/1000 veya maksimum 15 mm
— Kiriş seviyesi: ±10 mm
— Kiriş açıklık ortası sehimi (montaj yükü altında): L/500
— Kolon tabanı konumu: ±5 mm (tasarım konumundan)
Tolerans kontrolleri optik teodolit veya total station ile yapılacak ve sonuçlar koordinat tablosuyla belgelenecektir. Tolerans dışı kalan elemanlar final boya uygulanmadan önce düzeltilecektir.
USTA
"Kolon biraz eğri şefi, 3-4 cm olmuş — boya kapatır, şap kapatır zaten."
Şantiye Gerçeği: Neden İzin Vermemelisin?
Kolon şakülden sapması statik hesapta varsayılan yük eksenini değiştirir. Merkezden 3-4 cm dışa kaçan kolon, 3 m yükseklikte h/500 = 6 mm toleransın 5-7 katı sapmadır. Bu sapma ikinci mertebe etkilerle (P-delta etkisi) hesap edilenden çok daha büyük moment üretir. Hesap dışı moment, özellikle depremde kolon tabanında ve birleşim noktalarında beklenmedik plastik mafsal oluşumuna yol açabilir. Tolerans kontrolü bu riskin önceden belirlenmesini sağlar — boya altında kapanan sorun çözülmüş değil, örtülmüş demektir.
Madde 8: Yüzey Hazırlığı ve Koruyucu Kaplama (ISO 12944)

Resmi Şartname Metni
Koruyucu kaplama sistemi TS EN ISO 12944 standardına göre yapının maruz kalacağı korozyon kategorisine göre seçilecektir:
— C1 (çok düşük): ısıtmalı iç mekan — temel primer yeterli
— C2 (düşük): ısıtılmamış iç mekan — 80+ mikron kuru film
— C3 (orta): kentsel atmosfer, hafif kirleticiler — 160+ mikron kuru film
— C4 (yüksek): sanayi atmosferi, sahil bölgeleri — 240+ mikron kuru film
— C5-M (çok yüksek): deniz ortamı — 320+ mikron, özel sistem
Yüzey hazırlığı: C3 ve üzeri kategorilerde yüzey Sa 2.5 (ISO 8501-1) kumlama ile hazırlanacaktır. Profil derinliği Rz 40-70 mikron. Kumlama sonrası yüzey 4 saat içinde astarlanacaktır — bu süre nem veya çiğ oluşumunda 1 saate düşer.
C1/C2 kategorisi için Sa 2 ile yetinilebilir; C3 ve üzerinde Sa 2.5 altında yüzey hazırlığı kabul edilmeyecektir.
USTA
"Kumlama pahalı şefi, paslı yere direkt astar sürdük — boya zaten kapatıyor."
Şantiye Gerçeği: Neden İzin Vermemelisin?
Pas üzerine sürülen astar, pas ile çelik arasındaki bağ dayanımına sığınır — bu bağ zaten bozulmuş demektir. Pas devam eder, yüzeyin altında büyür ve boya kabarır. 2-3 yılda görünen pas izleri, yapı sahibinin "bakımlı" zannettiği çelik yapıda ortaya çıkar. Sa 2.5 kumlama pas ve tüfekli tabakayı uzaklaştırır ve profil oluşturarak boyanın tutunması için mekanik çapa sağlar — boya yüzeye kimyasal ve mekanik olarak tutunur. Kumlama maliyeti, erken yeniden boyama maliyetinin küçük bir payıdır.
Madde 9: İntumescent Yangın Boyası Uygulama Esasları
Resmi Şartname Metni
Yangın dayanımı gerektiren çelik elemanlarda intumescent (yangında kabaran) boya sistemi uygulanacaktır. Sistem seçimi yapının gerektirdiği yangın dayanım süresine (R30, R60, R90, R120) ve çelik profilin korunan bölüm faktörüne (Hp/A — ısıya maruz çevre / kesit alanı) göre üretici hesaplama yazılımıyla belirlenecektir.
Uygulama gereksinimleri:
— Boya kuru film kalınlığı üretici hesaplamasıyla belirlenen değerde olacaktır (genellikle 500-3000 mikron; standart boya 50-100 mikron ile karıştırılmaması kritiktir)
— Kuru film kalınlığı manyetik kuru film ölçüm cihazıyla (TS EN ISO 2808) ölçülecek ve her eleman için tutanak tutulacaktır
— Uygulama ortam sıcaklığı +5°C ile +35°C arasında olacaktır
— Üzeri finisaj boya veya topcoat ile kapatılmadan önce üretici talimatına göre kür süresi beklenecektir
Kalınlık ölçümü yapılmadan teslim edilen yangın boya uygulaması reddedilecektir.
USTA
"İntumescent boyadık şefi, kalın sürüyoruz ya — ölçmeye ne gerek, görünüyor kaplı."
Şantiye Gerçeği: Neden İzin Vermemelisin?
İntumescent boya kalınlığı doğrudan yangın dayanım süresini belirler. R60 için gerekli kuru film kalınlığı 1200 mikron iken tatbik 700 mikron olursa, yangında çelik elemanın kritik sıcaklığa (550°C) ulaşma süresi R60 yerine R35-40 civarında kalır — sistemi tasarlayanın hesabının çok altında. Bu fark AVM veya hastane gibi kalabalık yapılarda tahliye süresi hesabını çökertir. Kalınlık ölçümü bu riski önleyen tek yöntemdir.
Madde 10: Sıcak Daldırma Galvaniz Gereksinimleri
Resmi Şartname Metni
Dış mekân veya yüksek nem ortamı çelik elemanlar için sıcak daldırma galvaniz (hot-dip galvanizing) uygulanacaktır. Galvaniz işlemi TS EN ISO 1461 standardına uygun olacaktır. Ortalama kaplama kalınlıkları:
— 6 mm üzeri et kalınlığı: minimum 85 mikron ortalama / 70 mikron minimum
— 3-6 mm et kalınlığı: minimum 70 mikron ortalama / 55 mikron minimum
— 3 mm altı et kalınlığı: minimum 55 mikron ortalama / 45 mikron minimum
Galvaniz kalınlığı manyetik kaplama kalınlık ölçüm cihazıyla her 1 m²'de en az 5 ölçüm noktasında kontrol edilecektir. Galvaniz sonrası gözle görülen gözenek, çıplak metal yüzeyi veya kaba inklüzyon reddedilecektir.
USTA
"Galvaniz yaptık şefi, parıldıyor — kalınlık ölçmeye ne gerek, gözle belli."
Şantiye Gerçeği: Neden İzin Vermemelisin?
Galvaniz kalınlığı "parlama" ile değerlendirilemez — 40 mikron da 85 mikron da parlak görünür. Galvanizin çeliği pas tutmadan koruma süresi doğrudan kalınlıkla orantılıdır: 85 mikron galvaniz kırsal atmosferde 20-25 yıl, kentsel atmosferde 15-18 yıl korozyon direnci sağlar; 40 mikron ise bu sürelerin yarısı kadardır. Dış mekan çelik yapıda kalınlık ölçümü yapılmamış galvaniz, 8-10 yılda pas başlamasıyla sonuçlanabilir.
Madde 11: Zemin Bağlantı Plakası ve Grout Dolgusu
Resmi Şartname Metni
Çelik kolon taban plakası ile beton temel arasındaki boşluk akışkan çimento esaslı veya epoksi esaslı grout (dolgu harcı) ile doldurulacaktır. Grout esasları:
— Grout basınç dayanımı: minimum C40/50 sınıfı veya üretici belgesine göre
— Taban plaka altı tam dolu olacaktır; boşluk veya hava kabarcığı bırakılmayacaktır
— Grout uygulaması: taban plaka bir tarafından sürülecek, karşı taraftan taşana kadar doldurmaya devam edilecektir
— Grout kür süresi: minimum 72 saat (C40/50 için) geçmeden taban plakaya yük bindirilmeyecektir
— Kuru paketli çimento harcının direk taban plaka altına sıkıştırılması (dry packing) grout yerine geçmez ve kabul edilmeyecektir
USTA
"Altını çimento ile tıktık şefi — doldu ya, grout ne gereği."
Şantiye Gerçeği: Neden İzin Vermemelisin?
Standart çimento harcı su/çimento oranı yüksek olduğunda kuruma büzülmesi yaşar ve taban plaka altında boşluk oluşturur. Bu boşluk kolon yükünü ankraj cıvatalarına doğrudan ileten yük transferini bozar. Grout ise shrinkage compensated (büzülme telafili) formüldedir — kuruma sırasında hafifçe genleşerek tam temas sağlar. Taban plaka tam temas olmadan yük dağılımı hesap dışı noktasal temas oluşturur ve depremde ankraj davranışı tasarımdan sapabilir.
Madde 12: Montaj Sırası, Geçici Destekler ve Güvenli Taşıma
Resmi Şartname Metni
Montaj sırası planı: Çelik montajı başlamadan önce mühendis onaylı montaj sırası ve geçici destek planı hazırlanacaktır. Yapı iskelet tamamlanmadan önce aşamalı montajın oluşturabileceği her ara durum için stabilite kontrol edilecektir.
Geçici destekler: Montaj sırasında bütünlüğü sağlanmamış yapı elemanları propped (geçici destekli) tutulacaktır. Geçici destekler kaldırılmadan önce bitişik elemanlar uygun şekilde monte edilecek, cıvatalar sıkıştırılmış veya kaynak yapılmış olacaktır.
Taşıma ve kaldırma:
— Çelik elemanlar vinç ile kaldırılırken mühendis onaylı kaldırma noktaları kullanılacaktır
— Uzun elemanlar (kiriş, makas) kaldırma sırasında kendi ağırlığından saçak kanamayacak biçimde en az iki noktalı askıya alınacaktır
— Galvanizli veya boyalı elemanlar taşıma sırasında yüzeye zarar vermeyecek şekilde lastik veya keçe ile korunacaktır
USTA
"Planı ne şefi, usta biliyor — kolonları dikip kirişleri oturtalım, olur biter."
Şantiye Gerçeği: Neden İzin Vermemelisin?
Çelik iskeletin montaj sırasındaki ara durumları, tamamlanmış yapıdan farklı statik sistemler oluşturur. Yalnızca birkaç kolonu dikip kirişsiz bırakmak, bu kolonların yanal yüke karşı rüzgarda veya vinç kaldırma kuvvetlerinde devrilme riski taşımasına yol açar. Türkiye'de çelik montaj kazalarının önemli kısmı bu ara durumda stabilite kontrolü yapılmadan oluşan devirme veya ani çökme nedeniyledir.
Madde 13: Hata Maliyet Tablosu
Aşağıdaki tablo, 1000 m² kapalı alan çelik yapı için 2026 piyasa koşullarında ihmallerin gerçek maliyetini özetler:
| İhmal Edilen Madde | Gerçek Sonuç | Onarım / Yenileme Maliyeti |
|---|---|---|
| Sertifikasız çelik (Madde 1) | Bilinmeyen mekanik özellikler, yapısal risk | Hesaplanamaz (yapısal güvenlik riski) + sökme-yenileme |
| Sertifikasız kaynakçı (Madde 2) | NDT gerektiren kaynak sayısı artar, sorumluluk | +50.000 - 150.000 TL (ek NDT + onarım) |
| Soğukta ön ısıtmasız kaynak (Madde 3) | Gizli hidrojen çatlakları, depremde kopma | Kritik risk — tam sökme ve yeniden kaynak |
| NDT yapılmaması (Madde 4) | Gizli kaynak hataları, depremde ani kopma | +80.000 - 250.000 TL (sonradan NDT + onarım) |
| Tork ölçülmemesi (Madde 5) | Eksik ön gerilme, birleşim kayması | +30.000 - 80.000 TL (tüm bağlantı yeniden sıkma) |
| Kötü kimyasal ankraj (Madde 6) | Depremde ankraj kapasitesi yetersiz | +60.000 - 180.000 TL (tüm ankraj yenileme) |
| Tolerans dışı montaj (Madde 7) | Ek moment, yapısal sapma | +40.000 - 120.000 TL (kesme-düzeltme-yeniden) |
| Yetersiz yüzey hazırlığı (Madde 8) | 2-3 yılda pas, erken yeniden boyama | +80.000 - 200.000 TL (sökme + yeniden kumlama + boya) |
| Yangın boyası kalınlık kontrolsüz (Madde 9) | Tasarım dayanım süresi karşılanmıyor | +60.000 - 180.000 TL (yeniden uygulama) |
| Galvaniz kalınlık kontrolsüz (Madde 10) | 8-10 yılda erken pas başlangıcı | +40.000 - 100.000 TL |
| Grout yerine çimento dolgusu (Madde 11) | Boşluk, yük transferi hatası | +25.000 - 70.000 TL (taban yenileme) |
Çelik konstrüksiyonda görünmeyen hataların bedeli depremde anlaşılır. Kaynak içi gözenek, yetersiz ön gerilmeli cıvata ve kısa kür ankrajı — bunların hiçbiri günlük kullanımda belirti vermez. Türkiye'nin deprem riski bu hataları kabul edilemez kılar. NDT, tork kontrolü ve yüzey hazırlık sertifikasyonu; maliyet olarak değil, hayat sigortası olarak değerlendirilmelidir.
Çelik konstrüksiyon montaj teknik şartnamesi ve denetim hizmetleri için hemen yazın.
WhatsApp'tan Yazın